Introdução: por que comparar planilha e Sistema de Controle de Produção?
Organizar a fabricação exige muito mais do que saber quantos produtos foram finalizados durante o dia. Uma empresa precisa acompanhar materiais, ordens, prazos, quantidades, etapas e custos para entender se aquilo que foi planejado realmente está sendo executado conforme o esperado.
Quando a operação ainda é pequena, esse acompanhamento pode parecer simples. Poucas ordens são abertas, existem menos produtos cadastrados e a quantidade de movimentações é relativamente baixa. Nesse cenário, é comum que a empresa utilize planilhas para registrar informações e organizar a rotina produtiva.
O problema começa quando o volume aumenta.
Mais pedidos podem significar mais ordens de produção, maior consumo de matérias-primas, mais movimentações no estoque e diferentes prazos acontecendo simultaneamente. A empresa passa a depender de informações atualizadas para responder perguntas importantes, como:
-
O que precisa ser produzido primeiro?
-
Existem materiais suficientes no estoque?
-
Quanto já foi produzido de determinada ordem?
-
Alguma etapa está atrasada?
-
Houve perdas durante a fabricação?
-
Qual é a previsão de término?
-
O consumo de materiais ficou dentro do esperado?
Se essas respostas dependem de diversos arquivos, anotações ou consultas manuais, acompanhar a operação pode se tornar mais trabalhoso.
Por isso, comparar planilha e Sistema de Controle de Produção é importante para entender até que ponto cada alternativa consegue acompanhar as necessidades da empresa.
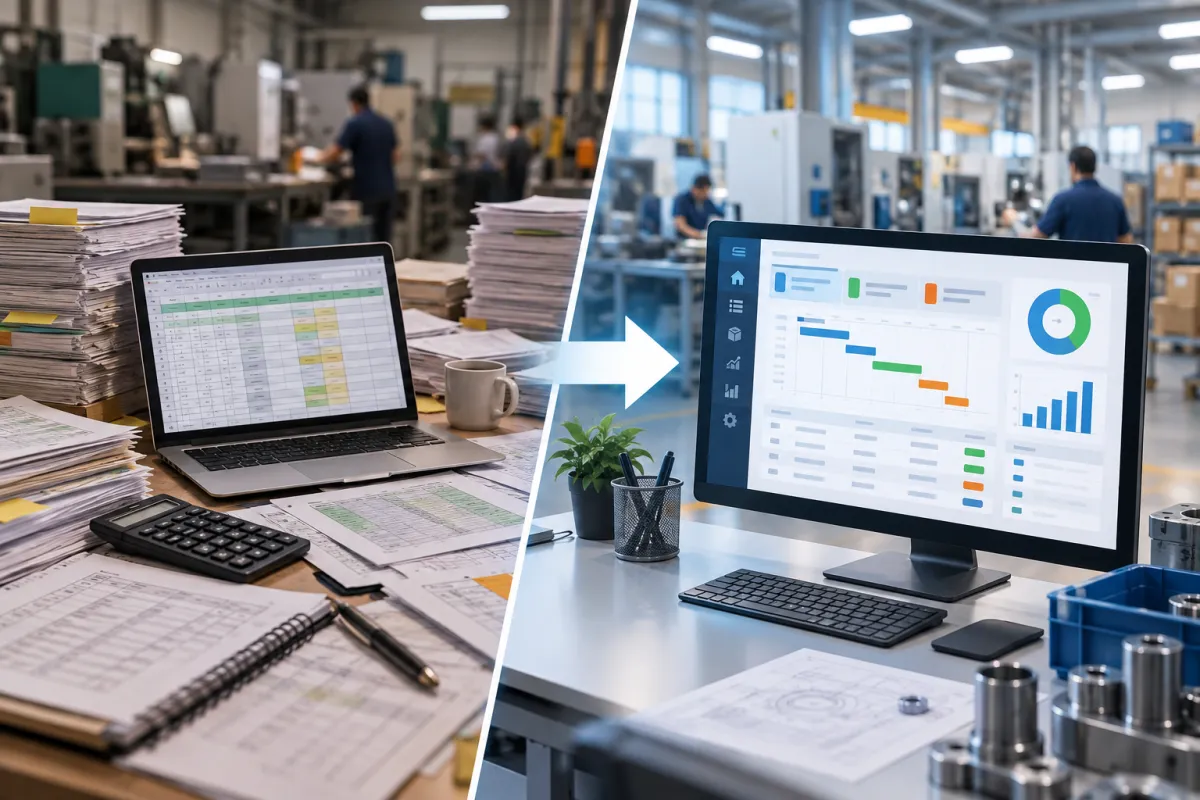
As planilhas podem ser úteis principalmente nas fases iniciais da operação. Elas são acessíveis, flexíveis e permitem criar controles personalizados. Uma empresa pode, por exemplo, manter uma tabela com número da ordem, produto, quantidade prevista, quantidade fabricada, data de início e situação atual.
Entretanto, à medida que novos controles são adicionados, pode surgir a necessidade de criar diferentes arquivos para estoque, materiais, ordens, custos, perdas e planejamento. Nesse momento, a atualização das informações passa a exigir mais atenção.
Uma quantidade pode ser alterada em uma planilha e permanecer desatualizada em outra. Um arquivo pode ser salvo em diferentes versões. Também pode existir dificuldade para descobrir rapidamente quem alterou determinada informação ou em qual momento uma ordem mudou de etapa.
É justamente nesse cenário que um Sistema de Controle de Produção pode assumir um papel mais amplo, centralizando os dados produtivos e facilitando o acompanhamento da fabricação.
A escolha entre planilha e software, portanto, não deve ser baseada somente no tamanho da empresa. É necessário considerar a complexidade do processo, o número de ordens, a variedade de produtos, a quantidade de materiais movimentados e a necessidade de integrar diferentes informações.
O que é um Sistema de Controle de Produção e como funciona?
Um Sistema de Controle de Produção é uma solução utilizada para organizar, registrar e acompanhar informações relacionadas ao processo de fabricação.
Seu objetivo não é apenas mostrar quanto foi produzido. A proposta é oferecer uma visão mais ampla da operação, permitindo acompanhar desde o planejamento da fabricação até a finalização dos produtos.
Na prática, isso significa reunir informações que ajudam a empresa a responder o que será produzido, em qual quantidade, quais materiais serão utilizados, quando a produção deverá começar e qual é o andamento de cada ordem.
Essa organização contribui para que o gestor tenha uma visão mais clara do processo e consiga identificar possíveis desvios antes que eles afetem outras etapas.
Conceito de controle da produção
Controlar a produção significa acompanhar o processo produtivo de forma contínua.
Existe uma diferença importante entre registrar e controlar.
Imagine uma indústria que anota no final do dia que foram fabricadas 500 unidades de determinado produto. Esse registro informa apenas o resultado final. Ele não mostra necessariamente quanto estava previsto, quais materiais foram utilizados, quanto tempo a fabricação levou ou se houve perdas.
Um controle mais completo pode mostrar, por exemplo:
-
quantidade planejada: 550 unidades;
-
quantidade efetivamente produzida: 500 unidades;
-
quantidade perdida: 20 unidades;
-
quantidade ainda pendente: 30 unidades;
-
horário previsto de conclusão;
-
horário real de conclusão;
-
materiais consumidos.
Com essas informações, a empresa não apenas registra a produção, mas também consegue comparar o planejamento com aquilo que realmente aconteceu.
Essa diferença permite investigar problemas, identificar oportunidades de melhoria e criar parâmetros mais confiáveis para os próximos planejamentos.
Quais informações podem ser controladas?
O nível de controle necessário varia conforme a atividade da empresa, mas alguns dados aparecem com frequência na rotina produtiva.
Entre eles estão:
-
produto que será fabricado;
-
quantidade programada;
-
quantidade efetivamente produzida;
-
matérias-primas necessárias;
-
consumo real dos materiais;
-
perdas e refugos;
-
datas de início e término;
-
etapas da fabricação;
-
situação das ordens;
-
custos relacionados à produção.
Esses registros criam uma base para entender o comportamento da operação.
Considere, por exemplo, uma ordem para fabricar 1.000 unidades de um produto. Antes do início, a empresa pode verificar os materiais necessários e consultar se existe quantidade suficiente disponível.
Durante a fabricação, podem ser registrados os apontamentos de produção. Ao final, será possível comparar as 1.000 unidades previstas com a quantidade efetivamente produzida.
Caso apenas 930 unidades tenham sido concluídas, os registros podem ajudar a investigar o motivo da diferença.
A perda ocorreu por falta de material? Houve produtos rejeitados? A ordem foi parcialmente finalizada? Alguma operação apresentou dificuldade?
Quanto mais organizada estiver a informação, mais fácil será compreender o que aconteceu.
Como funciona o fluxo produtivo?
Uma forma simples de entender o controle produtivo é visualizar o caminho percorrido desde a necessidade de fabricação até a análise do resultado.
Um fluxo básico pode seguir esta sequência:
Pedido ou previsão de demanda → planejamento → separação de materiais → ordem de produção → execução → apontamentos → produto acabado → análise dos resultados.
Tudo começa com uma necessidade. A empresa identifica aquilo que precisa fabricar e define uma quantidade.
Depois, é realizado o planejamento. Nessa etapa, podem ser avaliados materiais disponíveis, prazos e capacidade necessária.
Em seguida, a ordem de produção organiza a execução. Durante o processo, são realizados apontamentos para registrar o que realmente aconteceu.
Quando a fabricação termina, a quantidade produzida pode ser registrada como produto acabado, permitindo comparar o planejamento inicial com o resultado alcançado.
Esse fluxo ajuda a evitar que a produção seja tratada como um conjunto de atividades isoladas.
Por que centralizar as informações da produção?
Quando cada informação está em um local diferente, uma consulta simples pode exigir várias etapas.
O responsável pela produção pode precisar abrir uma planilha para consultar a ordem, outra para verificar materiais e uma terceira para analisar o estoque. Se ainda existirem anotações paralelas, o processo se torna ainda mais fragmentado.
A centralização proporcionada por um Sistema de Controle de Produção ajuda a criar uma referência única para os dados relacionados à fabricação.
Isso facilita consultas, reduz a necessidade de procurar informações em diferentes arquivos e permite relacionar registros que fazem parte do mesmo processo.
Por exemplo, uma ordem pode estar vinculada ao produto fabricado, aos materiais necessários, às quantidades apontadas e ao seu andamento. Dessa maneira, o usuário consegue compreender melhor a situação da produção sem depender de diversos controles separados.
Centralizar também facilita a análise histórica. Em vez de procurar arquivos antigos para descobrir como determinada fabricação aconteceu, a empresa pode manter registros estruturados das ordens anteriores.
Esse histórico pode servir como referência para novos planejamentos, análise de perdas, avaliação de prazos e comparação entre o previsto e o realizado.
Por esse motivo, a comparação entre planilha e software precisa considerar não somente a forma de registrar dados, mas principalmente a facilidade para transformar essas informações em um controle realmente útil para a operação.
Como funciona o controle de produção por planilhas?
O controle por planilhas costuma ser uma das primeiras alternativas utilizadas por empresas que precisam organizar a fabricação sem adotar uma ferramenta específica para essa finalidade. Por meio de linhas, colunas, fórmulas e filtros, é possível reunir informações importantes sobre as ordens em andamento e criar uma visão básica da rotina produtiva.
Esse modelo pode funcionar principalmente quando a empresa possui poucos produtos, baixo volume de ordens e processos relativamente simples. Entretanto, para que os dados realmente sejam úteis, é necessário manter uma rotina rigorosa de atualização.
Diferentemente de um Sistema de Controle de Produção, em que diferentes informações podem fazer parte de um mesmo fluxo, a planilha normalmente exige que os dados sejam digitados, atualizados e conferidos manualmente.
Organização básica das informações
Uma planilha de produção pode ser estruturada de diferentes maneiras, de acordo com as necessidades da empresa.
Entre os principais dados que podem ser registrados estão:
-
ordens abertas e finalizadas;
-
produtos que serão fabricados;
-
matérias-primas necessárias;
-
quantidades planejadas;
-
quantidades efetivamente produzidas;
-
datas previstas e realizadas;
-
etapas da fabricação;
-
perdas registradas;
-
custos relacionados ao processo.
Uma empresa pode, por exemplo, criar uma aba para ordens de produção, outra para materiais e uma terceira para acompanhar perdas. Também é possível utilizar fórmulas para calcular diferenças entre quantidade planejada e realizada.
Esse formato proporciona liberdade para adaptar os campos conforme a rotina. Porém, quanto maior o número de informações, mais atenção será necessária para manter os dados relacionados corretamente.
Se a quantidade produzida for alterada, por exemplo, talvez seja necessário atualizar outra planilha responsável pelo estoque. Caso o consumo de matéria-prima seja registrado separadamente, esse dado também precisará ser conferido.
Por isso, a organização inicial deve considerar não apenas quais informações serão armazenadas, mas também como elas serão atualizadas ao longo da fabricação.
Exemplo de utilização de uma planilha
Imagine uma pequena fábrica que trabalha com poucas ordens simultaneamente.
Para acompanhar a produção, ela cria uma planilha com as seguintes colunas:
-
número da ordem;
-
produto;
-
quantidade prevista;
-
data de início;
-
data prevista de conclusão;
-
quantidade produzida;
-
status.
Uma ordem pode ser registrada da seguinte forma:
Ordem 150 | Produto A | 500 unidades | início em 10/09 | conclusão prevista para 12/09 | 300 unidades produzidas | em produção.
Quando novas unidades forem fabricadas, alguém deverá acessar o arquivo e atualizar a quantidade produzida. Quando a ordem terminar, o status também precisará ser alterado.
Em uma rotina com cinco ou dez ordens abertas, esse processo pode ser relativamente simples de acompanhar.
Entretanto, imagine a mesma estrutura administrando 100 ordens simultâneas, diferentes produtos, diversas matérias-primas e vários prazos. Nesse cenário, localizar informações, atualizar cada registro e garantir que os dados permaneçam corretos exige muito mais trabalho.
Quais são as vantagens iniciais das planilhas?
Uma das principais razões para utilizar planilhas é a facilidade para começar.
Não é necessário estruturar imediatamente um processo complexo. A empresa pode criar os campos considerados mais importantes e ampliar o controle conforme surgem novas necessidades.
Outro ponto é a flexibilidade. É possível adicionar colunas, fórmulas, filtros e outras informações sem modificar toda a estrutura da operação.
A familiaridade também influencia. Muitas pessoas já sabem preencher células, utilizar filtros e realizar cálculos simples, reduzindo a dificuldade inicial de utilização.
Entre os principais benefícios nesse estágio estão:
-
criação rápida de controles;
-
possibilidade de personalizar os campos;
-
facilidade para realizar alterações;
-
visualização simples de pequenos volumes de dados;
-
baixa complexidade inicial.
Essas características podem fazer das planilhas uma alternativa funcional para operações menores.
O cuidado está em perceber quando essa simplicidade começa a ser substituída por excesso de arquivos, retrabalho e dificuldade para acompanhar as informações.
Dependência da atualização manual
A principal característica do controle por planilhas é sua forte dependência dos lançamentos realizados pelos usuários.
Se uma ordem avançar de etapa, alguém deverá registrar a mudança. Se forem produzidas 200 unidades, a quantidade precisa ser atualizada. Se houver perda de material, o registro deverá ser realizado corretamente.
Quando isso não acontece no momento adequado, a planilha deixa de representar a situação real da fábrica.
Suponha que uma ordem tenha sido concluída pela manhã, mas o arquivo somente seja atualizado no final do dia. Durante várias horas, qualquer pessoa que consultar aquela informação poderá acreditar que a produção ainda está em andamento.
O problema, portanto, não está apenas na ferramenta utilizada, mas na dependência de uma rotina manual consistente e precisa.
Quais são as principais limitações das planilhas na produção?
As limitações normalmente ficam mais evidentes conforme aumenta a quantidade de informações que precisam ser administradas.
Uma estrutura que funciona bem no começo pode gradualmente exigir mais arquivos, abas, fórmulas e conferências. Com isso, atividades simples podem consumir mais tempo.
Atualizações manuais aumentam a possibilidade de erros
Quanto maior a quantidade de digitações, maior também é a possibilidade de ocorrerem erros.
Uma quantidade de 1.000 unidades pode ser registrada como 100. Uma data pode permanecer desatualizada. Uma ordem concluída pode continuar aparecendo como aberta.
Além dos erros de digitação, também existem esquecimentos.
Por exemplo, o operador informa que foram fabricadas 450 unidades, mas a planilha continua indicando 300 porque o apontamento ainda não foi atualizado.
Essas pequenas divergências podem prejudicar relatórios, planejamento e decisões posteriores.
Informações duplicadas em diferentes arquivos
Outro problema aparece quando o mesmo dado precisa existir em diversos locais.
Um determinado produto pode estar presente na planilha de:
-
produção;
-
estoque;
-
compras;
-
custos;
-
planejamento.
Quando uma informação muda, todos os registros relacionados precisam permanecer coerentes.
Caso o código, quantidade ou custo seja alterado em apenas um arquivo, começam a surgir versões diferentes da mesma informação.
Isso dificulta identificar qual dado realmente deve ser utilizado.
Dificuldade de integração entre os controles
A fabricação possui relação direta com outras atividades da empresa.
Quando uma matéria-prima é consumida, por exemplo, o estoque é afetado. Quando determinado material está abaixo da quantidade necessária, pode surgir uma demanda de compra.
Em controles separados, essas movimentações precisam ser reproduzidas manualmente.
Um Sistema de Controle de Produção pode reduzir esse tipo de fragmentação ao permitir que diferentes registros estejam relacionados dentro do processo produtivo.
Nas planilhas, é comum existir uma sequência como:
produção atualizada → conferência do estoque → atualização dos materiais → verificação de compras → revisão dos custos.
Quanto maior o número de controles paralelos, maior a necessidade de conferência.
Problemas com diferentes versões do arquivo
O controle de versões pode se tornar outro desafio.
É possível existir:
-
planilha atual;
-
cópia da planilha;
-
arquivo enviado anteriormente;
-
versão salva por outro usuário;
-
arquivo antigo mantido como referência.
Se duas pessoas modificarem versões diferentes, surge uma dúvida importante: qual delas possui os dados corretos?
Esse problema pode gerar retrabalho, porque as informações precisam ser comparadas antes de continuar o controle.
Baixa rastreabilidade das ordens
Rastreabilidade significa conseguir reconstruir o histórico de determinada operação.
Por exemplo, a empresa pode precisar descobrir:
-
quando uma ordem foi aberta;
-
quando começou;
-
quais alterações foram realizadas;
-
quanto foi produzido;
-
quais perdas ocorreram;
-
quando a fabricação terminou.
Quando essas informações estão distribuídas entre arquivos, e-mails e registros manuais, reconstruir todo o histórico pode ser demorado.
A dificuldade aumenta quando é necessário consultar ordens antigas.
O crescimento da produção aumenta a complexidade
Uma planilha preparada para dez ordens não necessariamente terá a mesma eficiência quando precisar controlar 50, 100 ou 500 ordens.
Com o crescimento da operação, aumentam também:
-
quantidade de produtos;
-
número de materiais;
-
registros de consumo;
-
apontamentos produtivos;
-
movimentações;
-
prazos;
-
pessoas envolvidas;
-
informações que precisam ser cruzadas.
Nesse momento, o problema deixa de ser apenas preencher a planilha. O desafio passa a ser garantir que todas essas informações continuem atualizadas, relacionadas e fáceis de consultar.
Por isso, acompanhar o crescimento da operação é fundamental para identificar quando os controles manuais começam a limitar a visibilidade sobre a produção.
Quando uma planilha de controle de produção ainda pode ser suficiente?
Utilizar uma planilha para acompanhar a fabricação não é necessariamente um problema. Em operações menores e com processos simples, esse tipo de controle pode atender às necessidades durante determinado período.
O ponto principal é avaliar se a ferramenta consegue fornecer informações confiáveis sem criar excesso de trabalho para quem registra, consulta e analisa os dados.
Por isso, a escolha não deve considerar somente o porte da empresa. Duas fábricas de tamanho semelhante podem apresentar níveis de complexidade completamente diferentes. Uma pode produzir poucos itens seguindo praticamente o mesmo fluxo, enquanto outra trabalha com dezenas de produtos, materiais e etapas.
Operações pequenas e pouco complexas
As planilhas tendem a funcionar melhor quando o processo possui poucas variáveis.
Isso pode acontecer em empresas que trabalham com:
-
poucos produtos;
-
pequena variedade de matérias-primas;
-
baixa quantidade de ordens simultâneas;
-
poucas etapas de fabricação;
-
processos produtivos relativamente padronizados.
Imagine uma pequena empresa que fabrica apenas três modelos de determinado produto. Cada item utiliza poucos materiais e passa por duas ou três etapas antes de ser finalizado.
Se são abertas somente algumas ordens durante a semana, pode ser relativamente simples acompanhar cada uma em uma tabela.
Nesse cenário, uma planilha pode apresentar informações como produto, quantidade planejada, data de início, previsão de término, quantidade concluída e situação da ordem.
Como existem poucos registros, o responsável consegue visualizar rapidamente aquilo que está pendente.
O cenário começa a mudar quando a quantidade de ordens, materiais ou etapas aumenta. Quanto maior o número de informações relacionadas, maior será também o esforço para manter o controle atualizado.
Processos pouco variáveis facilitam o controle manual
Outro aspecto importante é a variedade dos processos.
Uma fabricação que segue praticamente sempre as mesmas etapas tende a ser mais simples de acompanhar manualmente.
Por exemplo, considere uma produção em que todos os produtos passam pelas etapas de preparação, montagem e embalagem. Se o volume de ordens também for reduzido, o acompanhamento pode ser realizado por meio de um controle relativamente básico.
Por outro lado, se cada produto possui uma estrutura diferente, materiais específicos, operações distintas e tempos variados, a complexidade aumenta rapidamente.
Nesse caso, a planilha pode precisar de diversas abas, fórmulas e controles auxiliares para representar aquilo que realmente acontece na fábrica.
O problema não é necessariamente a existência de muitas colunas. O desafio está em manter todas as informações corretas e relacionadas.
O volume de informações importa mais que o tamanho da empresa
Uma pequena empresa pode ter um processo produtivo complexo, enquanto uma empresa maior pode possuir uma fabricação bastante padronizada.
Por isso, analisar somente número de funcionários, faturamento ou tamanho físico da fábrica pode levar a uma avaliação incompleta.
É importante observar principalmente o volume de dados gerados diariamente.
Algumas perguntas ajudam nessa análise:
-
Quantas ordens são abertas durante a semana?
-
Quantos produtos diferentes são fabricados?
-
Quantos materiais precisam ser controlados?
-
Quantos apontamentos são realizados diariamente?
-
Existem muitas alterações de planejamento?
-
Quantas etapas precisam ser acompanhadas?
-
Quanto tempo é gasto atualizando os controles?
Se poucas informações precisam ser registradas, a planilha pode continuar cumprindo sua função.
Quando centenas de registros precisam ser atualizados, conferidos e cruzados constantemente, a situação muda.
A operação precisa ser reavaliada conforme cresce
Uma planilha que atende bem hoje pode deixar de atender amanhã.
Por isso, é importante revisar periodicamente a maneira como a produção está sendo controlada.
O crescimento pode ocorrer gradualmente. Primeiro, entram novos produtos. Depois, aumentam as matérias-primas. Em seguida, surgem mais pedidos, ordens e etapas de produção.
Como essas mudanças acontecem aos poucos, a empresa pode continuar acrescentando novas abas e arquivos sem perceber que o processo está se tornando cada vez mais trabalhoso.
Um dos principais sinais é quando o tempo gasto administrando as planilhas começa a competir com o tempo utilizado para analisar a produção.
Um exemplo prático
Considere duas situações.
Na primeira, uma pequena produção fabrica três produtos e abre aproximadamente cinco ordens por semana. Existem poucos materiais e todas as ordens seguem etapas semelhantes.
Nesse caso, uma única planilha pode ser suficiente para acompanhar:
-
ordem;
-
produto;
-
quantidade;
-
prazo;
-
etapa;
-
quantidade concluída.
Agora imagine outra operação com 80 produtos acabados, centenas de componentes, diferentes máquinas, várias etapas e dezenas de ordens acontecendo simultaneamente.
Nesse segundo cenário, cada alteração pode impactar diferentes controles. Um atraso em determinada etapa interfere na programação seguinte. A falta de um componente pode impedir a liberação de uma ordem. Uma alteração de quantidade pode modificar a necessidade de materiais.
Quanto mais essas relações aumentam, mais difícil se torna administrar a produção utilizando arquivos isolados.
Quando migrar da planilha para um Sistema de Controle de Produção?
A migração não precisa acontecer simplesmente porque a empresa alcançou determinado tamanho. O momento mais adequado costuma surgir quando os controles existentes começam a dificultar a própria gestão.
Alguns sinais ajudam a identificar essa necessidade.
Muitas planilhas começam a fazer parte da rotina
Um dos primeiros sinais aparece quando uma única planilha deixa de ser suficiente.
A empresa começa a criar arquivos separados para:
-
ordens;
-
estoque;
-
materiais;
-
custos;
-
apontamentos;
-
planejamento.
Inicialmente, essa divisão pode parecer organizada. O problema surge quando uma mesma informação precisa ser atualizada em vários locais.
Se uma ordem utiliza determinada matéria-prima, por exemplo, pode ser necessário registrar o consumo na produção e depois alterar manualmente o estoque.
Quando esse processo acontece várias vezes ao dia, cresce a possibilidade de divergências.
Nesse cenário, um Sistema de Controle de Produção pode ajudar a centralizar informações relacionadas e reduzir a dependência de controles paralelos.
É difícil descobrir o andamento das ordens
Outro sinal importante aparece quando o gestor não consegue responder rapidamente onde determinada ordem está.
Imagine que um cliente ou responsável interno pergunte quando um produto estará pronto. Para responder, o gestor precisa falar com o encarregado, verificar uma planilha, consultar o operador e confirmar se o material está disponível.
Esse caminho mostra que as informações estão fragmentadas.
O ideal é conseguir visualizar facilmente quais ordens estão aguardando início, quais estão em andamento, quais apresentam atraso e quais foram concluídas.
As divergências de estoque se tornam frequentes
Produção e estoque estão diretamente relacionados.
Quando matérias-primas são consumidas durante a fabricação, essas movimentações precisam ser registradas. Da mesma forma, produtos finalizados podem gerar entradas no estoque de produtos acabados.
Se essas informações são mantidas em controles separados, podem surgir diferenças entre aquilo que está registrado e a quantidade física disponível.
Por exemplo, uma planilha pode indicar 200 unidades de determinada matéria-prima, enquanto apenas 120 estão realmente disponíveis porque alguns consumos ainda não foram lançados.
Esse tipo de divergência pode comprometer novos planejamentos.
Atrasos passam a ser descobertos tarde demais
Sem uma visão clara das ordens, alguns problemas podem ser percebidos somente quando o prazo já está comprometido.
Uma etapa pode demorar mais que o previsto, uma ordem pode ficar aguardando material ou uma máquina pode acumular uma quantidade excessiva de operações.
Quando essas situações não são identificadas rapidamente, existe menos tempo para reorganizar o planejamento.
Centralizar o acompanhamento facilita a identificação de desvios antes que eles afetem diretamente a data final.
O crescimento aumenta a quantidade de informações relacionadas
Adicionar novos produtos não significa apenas incluir novas linhas em uma tabela.
Cada produto pode trazer:
-
novas matérias-primas;
-
diferentes estruturas;
-
novas etapas;
-
tempos específicos;
-
ordens adicionais;
-
movimentações de estoque.
Com isso, a quantidade de relações entre os dados cresce rapidamente.
É nesse momento que um Sistema de Controle de Produção pode se tornar mais adequado para organizar o fluxo e manter as informações conectadas.
Consolidar informações começa a gerar retrabalho
Outro sinal evidente é o tempo gasto copiando informações de um arquivo para outro.
Se alguém precisa retirar dados da planilha de produção, transferi-los para outra tabela, conferir o estoque e depois preparar um relatório separado, existe um processo administrativo que poderia ser simplificado.
Além de consumir tempo, copiar dados manualmente aumenta a possibilidade de erros.
Quando a equipe passa mais tempo procurando, copiando e conferindo informações do que analisando os resultados da fábrica, é importante reavaliar se o modelo de controle ainda acompanha as necessidades da operação.
Comparativo entre planilha e software para controle da produção
Escolher entre planilha e software depende principalmente da complexidade da fabricação, do volume de informações geradas e da necessidade de acompanhar diferentes processos de forma integrada.
As planilhas podem atender empresas que possuem poucas ordens, baixo número de produtos e uma rotina produtiva simples. Porém, à medida que a operação cresce, também aumentam os registros de materiais, movimentações de estoque, apontamentos, prazos e custos que precisam ser atualizados.
Nesse contexto, um Sistema de Controle de Produção pode oferecer uma estrutura mais adequada para concentrar dados e facilitar o acompanhamento da operação.
A comparação abaixo apresenta algumas das principais diferenças entre as duas alternativas.
| Critério | Planilha | Sistema de Controle de Produção |
|---|---|---|
| Atualização das informações | Depende principalmente de lançamentos manuais | Pode centralizar e automatizar parte dos registros |
| Ordens de produção | Exigem criação e atualização manual | Podem ser organizadas e acompanhadas de maneira estruturada |
| Controle de materiais | Geralmente depende de arquivos ou controles separados | Pode relacionar materiais às necessidades produtivas |
| Estoque | Pode exigir atualização paralela dos saldos | Pode acompanhar movimentações relacionadas à fabricação |
| Rastreabilidade | O histórico pode ficar distribuído entre arquivos | Facilita a consulta do histórico das operações |
| Planejado x realizado | Depende de fórmulas e consolidações manuais | Pode estruturar comparações entre planejamento e execução |
| Indicadores | Exigem preparação e organização prévia dos dados | Podem ser alimentados pelos registros realizados durante a operação |
| Escalabilidade | Torna-se mais complexa conforme aumenta o volume de informações | Pode acompanhar com maior organização o crescimento da produção |
Atualização das informações
Na planilha, a atualização normalmente depende da ação de quem acompanha a produção.
Se uma ordem avançar para uma nova etapa, alguém precisa modificar seu status. Quando determinada quantidade é produzida, o valor precisa ser registrado. O mesmo acontece com perdas, datas, consumos e demais informações.
O problema aparece quando esses registros não são realizados imediatamente.
Uma ordem pode estar fisicamente concluída, por exemplo, enquanto a planilha continua indicando que ela está em produção. Nesse intervalo, qualquer análise feita com base naquele arquivo estará utilizando uma informação desatualizada.
Em um software, diferentes registros podem fazer parte de um mesmo fluxo, reduzindo a necessidade de atualizar vários controles de maneira independente.
Organização das ordens de produção
Controlar poucas ordens em uma planilha costuma ser relativamente simples. É possível criar uma linha para cada ordem e adicionar campos como produto, quantidade, prazo e situação.
Com o crescimento da operação, porém, aumenta o número de informações relacionadas a cada ordem.
Além dos dados básicos, pode ser necessário acompanhar:
-
materiais utilizados;
-
etapas realizadas;
-
quantidades produzidas;
-
perdas;
-
tempos;
-
datas;
-
situação atual.
Quando existem dezenas ou centenas de ordens simultaneamente, localizar e atualizar essas informações manualmente pode se tornar trabalhoso.
O software permite organizar esses registros dentro de uma estrutura específica para a rotina produtiva, facilitando consultas e acompanhamento.
Controle dos materiais utilizados
Toda fabricação depende de algum tipo de recurso ou matéria-prima. Por isso, saber quais materiais serão necessários é fundamental para evitar interrupções.
Em planilhas, é possível criar tabelas com produtos e respectivos componentes. Entretanto, relacionar cada necessidade com as ordens abertas pode exigir fórmulas, filtros e conferências constantes.
Considere uma ordem de 500 unidades de determinado produto. Se cada unidade utiliza duas peças de um componente, serão necessárias 1.000 peças.
Caso a empresa tenha somente 750 disponíveis, existe uma diferença de 250 unidades que precisa ser identificada antes da fabricação.
Um controle estruturado facilita essa comparação e ajuda a visualizar antecipadamente possíveis faltas.
Relação entre produção e estoque
Uma das diferenças mais importantes aparece quando é necessário manter produção e estoque coerentes.
Imagine que determinada ordem consuma 100 kg de matéria-prima.
Em um controle manual, o responsável pode registrar o consumo na planilha de produção e depois acessar outro arquivo para diminuir a quantidade disponível no estoque.
Se a segunda atualização for esquecida, os controles ficarão diferentes.
Isso pode causar problemas no planejamento das próximas ordens, pois o estoque registrado mostrará uma quantidade que fisicamente já não existe.
Com um Sistema de Controle de Produção, as movimentações relacionadas à fabricação podem ser organizadas dentro de um fluxo mais integrado, diminuindo a necessidade de repetir registros em diferentes locais.
Rastreabilidade das operações
Outra diferença importante é a facilidade para consultar o histórico.
Uma empresa pode precisar descobrir meses depois o que aconteceu em determinada ordem.
Para isso, podem ser necessárias informações como:
-
data de abertura;
-
produto fabricado;
-
quantidade prevista;
-
quantidade finalizada;
-
materiais utilizados;
-
perdas registradas;
-
etapas executadas;
-
data de conclusão.
Quando esses dados estão espalhados em diversos arquivos, reconstruir o histórico pode levar tempo.
Em um controle centralizado, a consulta tende a ser mais simples, já que as informações relacionadas à mesma operação podem permanecer vinculadas.
Comparação entre planejado e realizado
Planejar a produção significa estabelecer expectativas antes da execução.
A empresa pode definir, por exemplo:
-
produzir 1.000 unidades;
-
concluir a ordem em dois dias;
-
utilizar determinada quantidade de material;
-
manter as perdas dentro de um limite.
Depois da execução, esses dados precisam ser comparados com os resultados reais.
Em uma planilha, essa análise pode ser feita com fórmulas e relatórios preparados manualmente. Esse formato pode funcionar quando existem poucos registros.
Conforme cresce a quantidade de ordens, a consolidação passa a exigir maior esforço.
Um sistema pode organizar essas comparações para que o gestor identifique mais facilmente diferenças entre aquilo que estava planejado e aquilo que realmente ocorreu.
Indicadores dependem da qualidade dos dados
Não basta possuir muitos dados. Eles precisam estar corretos e organizados para gerar indicadores úteis.
Alguns exemplos de informações que podem ser acompanhadas são:
-
quantidade produzida;
-
quantidade perdida;
-
cumprimento dos prazos;
-
tempo médio das ordens;
-
consumo de materiais;
-
diferença entre previsto e realizado.
Nas planilhas, normalmente é necessário reunir, filtrar e preparar os dados antes de transformá-los em indicadores.
Em um software, os próprios registros realizados durante o processo podem alimentar consultas e relatórios, diminuindo etapas de consolidação.
Escalabilidade do controle
Talvez uma das diferenças mais relevantes seja a capacidade de acompanhar o crescimento da operação.
Uma estrutura criada para administrar dez ordens pode funcionar perfeitamente naquele momento. Entretanto, isso não significa que continuará eficiente quando a empresa passar a controlar 50 ou 100 ordens.
Quanto maior a produção, maior também tende a ser a quantidade de:
-
produtos;
-
matérias-primas;
-
estruturas;
-
apontamentos;
-
etapas;
-
movimentações;
-
prazos;
-
registros históricos.
A escolha entre planilha e software, portanto, não deve considerar apenas aquilo que funciona atualmente.
É importante observar como a empresa pretende crescer e até que ponto a ferramenta escolhida consegue acompanhar esse aumento sem gerar excesso de controles manuais, retrabalho ou dificuldade para encontrar informações.
Por isso, ao avaliar um Sistema de Controle de Produção, o mais importante não é simplesmente comparar quantidade de funcionalidades. A empresa deve analisar quais processos realmente precisa controlar, quais informações precisam estar relacionadas e quais dificuldades existem atualmente na rotina de fabricação.
A ferramenta mais adequada será aquela que conseguir acompanhar a complexidade real da operação sem transformar o controle produtivo em uma atividade mais difícil do que a própria produção.
Quais processos um software pode centralizar na produção?
A fabricação envolve diversas informações que precisam estar conectadas para que o processo funcione de forma organizada. Planejamento, materiais, ordens, quantidades, prazos e apontamentos fazem parte da rotina e, quando são controlados separadamente, podem aumentar o trabalho necessário para acompanhar a operação.
Nesse contexto, um Sistema de Controle de Produção pode centralizar os principais dados relacionados à fabricação e facilitar a consulta das informações ao longo de todo o processo.
Essa centralização permite acompanhar desde a definição do que será fabricado até o registro dos produtos finalizados, criando uma visão mais clara sobre aquilo que foi planejado e o que realmente aconteceu.
Planejamento da fabricação
O planejamento é uma das primeiras etapas do controle produtivo. Antes de iniciar uma ordem, a empresa precisa definir o que será produzido e quais recursos serão necessários para executar essa fabricação.
Entre as principais informações que podem ser organizadas estão:
-
produto a fabricar;
-
quantidade necessária;
-
data prevista para produção;
-
prazo de conclusão;
-
materiais necessários;
-
etapas produtivas;
-
recursos utilizados.
Imagine que uma empresa receba a necessidade de produzir 1.500 unidades de determinado item.
Antes de liberar a fabricação, é necessário verificar se existem materiais disponíveis, definir quando a ordem deverá começar e analisar se a quantidade prevista é compatível com a capacidade da operação naquele período.
Sem planejamento, diferentes ordens podem disputar os mesmos recursos, materiais ou etapas.
Um software permite concentrar essas informações e oferecer uma base mais organizada para definir a sequência das atividades.
O objetivo não é apenas registrar datas, mas criar condições para que a empresa consiga visualizar antecipadamente aquilo que precisará produzir.
Ordens de produção
Depois do planejamento, as ordens de produção ajudam a transformar a necessidade de fabricação em atividades que podem ser acompanhadas.
Uma ordem pode reunir informações como:
-
produto;
-
quantidade prevista;
-
prazo;
-
situação atual;
-
materiais necessários;
-
etapas relacionadas;
-
quantidade já produzida.
Cada ordem funciona como uma referência para acompanhar determinada fabricação.
Por exemplo, uma ordem pode indicar que devem ser produzidas 800 unidades do Produto B até determinada data. Durante a execução, os registros podem mostrar se a fabricação ainda não começou, está em andamento ou foi concluída.
Essa organização facilita principalmente operações que possuem diversas ordens simultâneas.
Em vez de depender de informações espalhadas entre anotações e diferentes arquivos, o responsável pode consultar os dados relacionados a cada produção.
Outro benefício é a possibilidade de acompanhar prioridades. Ordens com prazos mais próximos podem ser identificadas com maior facilidade, permitindo uma organização mais adequada da sequência produtiva.
Consumo de matérias-primas
A relação entre produção e materiais é outro ponto importante.
Cada produto pode exigir componentes ou matérias-primas em quantidades específicas. Por isso, o controle precisa mostrar não apenas aquilo que deveria ser utilizado, mas também aquilo que realmente foi consumido.
Considere um produto que utilize:
-
2 unidades do Material A;
-
1 unidade do Material B;
-
500 gramas do Material C.
Para produzir 100 unidades, é possível calcular antecipadamente a necessidade total dos materiais.
Durante a fabricação, entretanto, o consumo real pode apresentar diferenças.
Se a operação utilizar uma quantidade maior que a prevista, é importante identificar o motivo. Pode ter ocorrido desperdício, perda, retrabalho ou alguma diferença entre o padrão cadastrado e o processo real.
Um Sistema de Controle de Produção pode relacionar os materiais diretamente às ordens, criando uma visão mais estruturada do consumo.
Isso permite comparar necessidade, disponibilidade e utilização ao longo da fabricação.
Também ajuda a evitar uma situação comum: considerar determinada matéria-prima disponível quando parte dela já foi utilizada por outra ordem.
Apontamento da produção
O apontamento é responsável por registrar aquilo que realmente aconteceu durante a execução.
Enquanto o planejamento apresenta aquilo que deveria ocorrer, o apontamento fornece dados sobre a realidade da operação.
Entre os registros que podem ser realizados estão:
-
quantidade produzida;
-
quantidade rejeitada;
-
perdas;
-
início da operação;
-
término da operação;
-
tempo utilizado;
-
etapa executada.
Imagine que uma ordem tenha sido planejada para produzir 1.000 unidades em oito horas.
Ao final do processo, foram produzidas 920 unidades boas, 30 foram rejeitadas e as outras 50 ficaram pendentes.
Esses dados mostram que o resultado ficou diferente do planejamento inicial.
O apontamento permite registrar essa diferença e utilizar a informação posteriormente para investigar o que aconteceu.
Talvez a produção tenha sido interrompida por falta de material. Talvez determinada etapa tenha levado mais tempo que o esperado. Também pode ter ocorrido um volume maior de perdas.
Sem esse tipo de registro, a empresa conhece apenas a quantidade final, mas possui pouca informação para entender o desempenho do processo.
Registro das perdas e rejeições
As perdas também fazem parte do acompanhamento produtivo.
Nem todo material consumido necessariamente se transforma em produto acabado. Em determinadas operações podem ocorrer:
-
refugos;
-
quebras;
-
produtos rejeitados;
-
desperdícios;
-
retrabalhos.
Registrar essas ocorrências ajuda a empresa a identificar diferenças entre a quantidade planejada e o resultado obtido.
Por exemplo, se uma ordem previa 500 unidades e apenas 470 foram aprovadas, é importante saber o que aconteceu com as 30 unidades restantes.
Esse histórico permite acompanhar padrões e perceber quando determinadas perdas começam a acontecer com maior frequência.
Entrada dos produtos acabados
Quando uma ordem é finalizada, o resultado da fabricação precisa ser registrado.
Essa etapa representa a transformação dos materiais utilizados em produtos acabados.
Se uma ordem produziu 700 unidades, por exemplo, essa quantidade precisa fazer parte do controle dos itens disponíveis após a conclusão.
A integração evita que a produção indique uma quantidade finalizada enquanto outro controle permanece desatualizado.
Isso é especialmente importante quando os produtos fabricados serão utilizados em vendas, novas etapas produtivas ou outras ordens.
A informação precisa estar disponível para que os próximos processos possam utilizar dados corretos.
Relação entre o planejado e o realizado
Centralizar as informações também facilita a comparação entre expectativa e resultado.
A empresa pode planejar:
-
determinada quantidade;
-
determinado consumo de material;
-
determinado prazo;
-
determinado tempo de produção.
Depois, os apontamentos mostram o que realmente aconteceu.
Essa comparação pode revelar situações como:
-
produção abaixo do previsto;
-
consumo acima do padrão;
-
atrasos;
-
aumento de perdas;
-
tempos maiores que os esperados.
Essas diferenças fornecem informações importantes para revisar planejamentos futuros e melhorar os parâmetros utilizados pela empresa.
Histórico produtivo
Outro processo que pode ser centralizado é o armazenamento do histórico das ordens já executadas.
Uma fabricação concluída continua sendo uma fonte importante de informação.
Meses depois, a empresa pode precisar consultar:
-
quando determinada ordem foi produzida;
-
qual quantidade foi planejada;
-
quanto foi efetivamente fabricado;
-
quais materiais foram utilizados;
-
quanto tempo o processo levou;
-
quais perdas foram registradas;
-
quando a ordem foi finalizada.
Quando essas informações permanecem organizadas, fica mais fácil comparar períodos e identificar padrões.
Por exemplo, se um mesmo produto apresentou atrasos em várias ordens, o histórico pode indicar que existe uma etapa específica que merece análise.
Também é possível observar se o consumo de determinada matéria-prima costuma ficar acima do previsto ou se algumas ordens apresentam perdas maiores que outras.
Dessa forma, o histórico deixa de ser apenas um arquivo de registros antigos e passa a funcionar como uma base para análise.
A centralização desses processos permite que o Sistema de Controle de Produção reúna informações que normalmente estariam distribuídas entre planejamento, ordens, materiais, apontamentos e controles de produtos acabados.
Com os dados relacionados dentro do mesmo fluxo, torna-se mais simples acompanhar a fabricação, localizar informações e analisar o desempenho de cada ordem sem depender de diversos controles paralelos.
Como integrar produção, estoque e compras?
Produção, estoque e compras estão diretamente relacionados. Quando essas áreas trabalham com informações separadas, aumentam as chances de faltar matéria-prima, comprar materiais em excesso ou programar uma fabricação sem verificar previamente se existem recursos suficientes.
A integração permite que a necessidade produtiva seja utilizada como referência para movimentações de estoque e planejamento de reposições. Dessa forma, a empresa consegue visualizar com maior antecedência aquilo que será necessário para cumprir as ordens programadas.
Um Sistema de Controle de Produção pode contribuir para reunir essas informações e tornar o fluxo entre planejamento, materiais disponíveis e compras mais organizado.
Necessidade de materiais para a fabricação
Antes de iniciar uma ordem, é importante saber exatamente quais materiais serão necessários.
Essa necessidade pode ser calculada considerando:
-
produto que será fabricado;
-
quantidade programada;
-
componentes utilizados;
-
quantidade de cada componente por unidade;
-
possíveis perdas previstas durante o processo.
Imagine que determinado produto utilize quatro unidades de um componente. Se a empresa pretende fabricar 200 unidades, serão necessárias inicialmente 800 unidades desse material.
Esse cálculo permite que a empresa identifique a necessidade antes de liberar a ordem.
Quando existem diversos componentes, o processo se torna mais complexo. Um único produto pode utilizar matérias-primas, embalagens e peças diferentes, tornando importante manter uma estrutura organizada dos materiais necessários.
Consulta do estoque disponível
Saber quanto será necessário não é suficiente. A empresa também precisa descobrir quanto realmente possui disponível.
Antes de programar uma ordem, é importante consultar o estoque para verificar se existe quantidade suficiente para atender à fabricação.
Essa análise evita situações em que uma ordem é iniciada e interrompida posteriormente por falta de matéria-prima.
Considere uma fabricação que precisa de 1.000 unidades de determinado componente. Se o estoque possui somente 700, existe uma diferença que precisa ser resolvida antes ou durante o planejamento.
Também é importante observar que saldo registrado nem sempre significa saldo disponível.
Parte dos materiais existentes pode já estar destinada a outras ordens. Por isso, separar quantidade física, quantidade reservada e quantidade disponível ajuda a criar uma visão mais precisa.
Quantidade necessária, reservada e consumida
Esses três conceitos representam momentos diferentes do processo.
A quantidade necessária corresponde ao total calculado para atender à fabricação.
A quantidade reservada representa aquilo que foi separado ou comprometido para determinada ordem, mesmo que ainda não tenha sido utilizado.
Já a quantidade consumida corresponde ao material efetivamente utilizado durante a execução.
Por exemplo, uma ordem pode precisar de 500 unidades de determinada peça.
A empresa pode reservar as 500 unidades para garantir sua disponibilidade. Durante a fabricação, entretanto, podem ser efetivamente consumidas 490 unidades.
Essa diferença precisa ser registrada corretamente para que o estoque permaneça coerente.
A comparação entre necessidade e consumo também ajuda a identificar desvios. Caso sejam utilizadas 530 unidades quando o padrão previa 500, é importante investigar o motivo.
Identificação antecipada da falta de materiais
Uma das maiores vantagens de relacionar planejamento e estoque é descobrir faltas antes que elas interrompam a fabricação.
Em vez de perceber a ausência de um componente somente quando a ordem chega ao chão de fábrica, a empresa pode verificar essa necessidade ainda durante a programação.
Imagine a seguinte situação:
-
necessidade da ordem: 500 unidades;
-
saldo disponível: 300 unidades;
-
quantidade faltante: 200 unidades.
Nesse cenário, a diferença de 200 unidades já pode ser identificada antecipadamente.
Isso permite avaliar alternativas, como realizar uma reposição, reorganizar a programação ou priorizar outra ordem que possua materiais disponíveis.
Antecipar esse tipo de problema oferece mais opções do que descobrir a falta quando a produção já deveria ter começado.
Compras relacionadas à demanda produtiva
As informações da produção também podem ajudar no planejamento das compras.
Quando a empresa sabe quais ordens serão executadas e quais materiais serão necessários, consegue identificar com maior precisão o que precisa ser reposto.
Isso evita tomar decisões exclusivamente com base em percepções ou compras emergenciais.
Por exemplo, se as próximas ordens demandarem 2.000 unidades de um componente e o estoque disponível for de 1.200, existe uma necessidade potencial de reposição de 800 unidades.
Outros fatores ainda podem ser considerados, como estoque mínimo, prazo de entrega do fornecedor e pedidos de compra já realizados.
Dessa forma, compras e produção podem trabalhar com uma visão mais alinhada das necessidades futuras.
Entrada dos produtos acabados
A integração também acontece no final do processo.
Quando uma ordem é concluída, os materiais consumidos foram transformados em produtos acabados. A quantidade efetivamente fabricada precisa, então, ser refletida no controle de estoque.
Se a ordem previa 1.000 unidades, mas apenas 970 foram aprovadas, a entrada deve considerar a quantidade realmente finalizada.
Esse cuidado evita registrar produtos que não existem fisicamente.
Um fluxo integrado permite acompanhar a transformação dos materiais ao longo do processo: a matéria-prima é utilizada, a fabricação é apontada e o produto acabado passa a fazer parte do estoque disponível.
Como o Sistema de Controle de Produção ajuda a acompanhar prazos e gargalos?
Além de organizar materiais, acompanhar o andamento das ordens é essencial para manter os prazos sob controle.
Nem todo atraso começa no final da fabricação. Muitas vezes, pequenos desvios surgem em etapas anteriores e se acumulam até comprometer a data prevista.
Um Sistema de Controle de Produção pode facilitar esse acompanhamento ao organizar status, etapas, datas e apontamentos relacionados a cada ordem.
Status das ordens ajudam a visualizar prioridades
Utilizar status facilita a identificação da situação atual de cada produção.
Alguns exemplos são:
-
planejada;
-
aguardando material;
-
liberada;
-
em produção;
-
pausada;
-
concluída.
Uma ordem marcada como “aguardando material”, por exemplo, exige uma análise diferente de outra que está “em produção”.
O status permite que o responsável identifique rapidamente quais ordens ainda não começaram, quais estão em execução e quais enfrentam alguma condição que impede o avanço.
Acompanhamento das etapas produtivas
Uma ordem pode passar por várias operações antes de ser concluída.
Dependendo da atividade, o fluxo pode incluir preparação, corte, montagem, acabamento, inspeção e embalagem.
Acompanhar apenas o status geral da ordem pode não ser suficiente. Dividir a fabricação em etapas ajuda a identificar exatamente onde o processo está.
Imagine que quatro das cinco etapas tenham sido concluídas dentro do prazo, mas a última esteja parada há dois dias. Sem esse detalhamento, pode parecer apenas que a ordem continua em produção.
Ao visualizar as operações individualmente, o gestor consegue identificar com maior precisão onde existe uma interrupção.
Comparação entre planejado e realizado
Outra maneira de acompanhar possíveis atrasos é comparar o planejamento com aquilo que realmente aconteceu.
Algumas comparações importantes são:
-
início previsto x início realizado;
-
término previsto x término realizado;
-
quantidade planejada x quantidade produzida;
-
tempo previsto x tempo utilizado.
Suponha que determinada operação deveria levar quatro horas, mas esteja consumindo seis horas de forma recorrente.
Esse desvio pode indicar que o parâmetro utilizado no planejamento precisa ser revisado ou que existe alguma dificuldade específica naquela etapa.
A comparação transforma registros operacionais em informações úteis para melhorar as próximas programações.
Como identificar gargalos na produção?
Um gargalo ocorre quando determinada parte do processo limita o fluxo da fabricação.
Ele pode estar relacionado a diferentes fatores, como:
-
máquina com capacidade insuficiente;
-
etapa mais lenta que as demais;
-
falta frequente de materiais;
-
excesso de ordens concentradas em uma operação;
-
capacidade produtiva mal distribuída;
-
sequência inadequada das ordens.
Imagine que três etapas consigam processar 100 unidades por hora, enquanto uma quarta etapa consegue processar apenas 50.
Mesmo que as anteriores produzam rapidamente, haverá tendência de acumulação antes da operação mais lenta.
Acompanhar tempos, filas e ordens em cada etapa facilita a identificação desse tipo de situação.
Antecipação dos atrasos
Descobrir um atraso apenas na data prevista para conclusão reduz as possibilidades de reação.
O acompanhamento contínuo permite perceber sinais antes que o prazo seja definitivamente comprometido.
Uma ordem que começou dois dias depois do previsto, uma etapa que está levando mais tempo ou um material que ainda não chegou são exemplos de situações que podem indicar risco de atraso.
Com essas informações disponíveis antecipadamente, a empresa pode avaliar alternativas, reorganizar prioridades e revisar a programação.
Assim, o Sistema de Controle de Produção não serve apenas para registrar aquilo que já aconteceu. Quando utilizado com informações atualizadas, ele também pode ajudar a identificar desvios durante o processo e oferecer maior visibilidade sobre prazos, materiais e possíveis gargalos da fabricação.
Como analisar perdas, produtividade e custos de produção?
Acompanhar apenas a quantidade fabricada não é suficiente para entender se a produção está funcionando de maneira eficiente. Para ter uma visão mais completa, também é necessário observar perdas, consumo de materiais, tempo utilizado nas operações e custos envolvidos.
Essas informações ajudam a empresa a comparar aquilo que havia sido planejado com os resultados efetivamente alcançados. Dessa forma, é possível identificar desvios e compreender melhor onde estão os principais pontos de atenção da operação.
Um Sistema de Controle de Produção pode organizar esses registros e facilitar a análise dos resultados sem depender da consolidação constante de diversas planilhas.
Controle das perdas
Perdas podem ocorrer em diferentes momentos da fabricação e, quando não são registradas, tornam-se difíceis de analisar.
Entre as ocorrências que podem ser acompanhadas estão:
-
refugos;
-
materiais desperdiçados;
-
produtos rejeitados;
-
retrabalhos;
-
peças danificadas durante o processo;
-
quantidades produzidas fora do padrão.
Imagine uma ordem planejada para fabricar 1.000 unidades. Ao final, foram obtidas 960 unidades aprovadas, enquanto 25 foram rejeitadas e 15 precisaram passar por retrabalho.
Se a empresa registrar apenas as 960 unidades finalizadas, perderá informações importantes sobre o desempenho daquela fabricação.
Ao registrar também as perdas, torna-se possível investigar suas causas e verificar se o problema está acontecendo de forma isolada ou recorrente.
Por exemplo, um aumento de rejeições sempre na mesma etapa pode indicar necessidade de revisão do processo. Da mesma forma, perdas frequentes de determinada matéria-prima podem mostrar que o padrão de consumo precisa ser analisado.
Consumo previsto x consumo real
Comparar o consumo previsto com o consumo efetivamente realizado ajuda a identificar diferenças que nem sempre aparecem apenas observando a quantidade produzida.
Considere que determinada ordem deveria consumir 500 kg de matéria-prima, mas foram utilizados 560 kg.
A diferença de 60 kg precisa ser compreendida.
Ela pode estar relacionada a:
-
desperdícios;
-
perdas durante a fabricação;
-
erro no cadastro da quantidade necessária;
-
falha em determinada etapa;
-
retrabalho;
-
padrão produtivo desatualizado.
Nem toda diferença necessariamente representa um problema. Em alguns casos, ela pode indicar que o parâmetro utilizado no planejamento não corresponde mais à realidade.
Por isso, acompanhar essas variações ao longo de várias ordens ajuda a construir referências mais confiáveis.
Se determinado produto sempre utiliza 5% mais material do que o previsto, por exemplo, a empresa pode avaliar se existe desperdício no processo ou se a estrutura cadastrada precisa ser revisada.
Acompanhamento do tempo de produção
O tempo também é uma informação importante para avaliar o desempenho produtivo.
A empresa pode acompanhar quanto tempo é utilizado em:
-
preparação;
-
execução;
-
troca de operação;
-
processamento;
-
acabamento;
-
conferência;
-
outras etapas relacionadas à fabricação.
Imagine que uma operação esteja planejada para durar duas horas, mas frequentemente consuma três horas.
Essa diferença pode impactar outras ordens programadas para utilizar o mesmo recurso posteriormente.
Ao analisar os tempos, a empresa consegue identificar operações que costumam ultrapassar o previsto e avaliar possíveis causas.
Também é possível comparar ordens semelhantes para entender se determinadas etapas apresentam grandes variações.
O objetivo não deve ser apenas reduzir o tempo de qualquer maneira, mas compreender se a capacidade considerada no planejamento corresponde ao funcionamento real da operação.
Como acompanhar os custos produtivos?
Os custos ajudam a entender quanto a fabricação efetivamente exige em recursos.
Dependendo do processo, o acompanhamento pode envolver:
-
matérias-primas consumidas;
-
componentes utilizados;
-
operações realizadas;
-
serviços aplicados à fabricação;
-
perdas registradas;
-
outros custos diretamente relacionados ao produto.
Quanto mais precisos forem os dados da produção, mais confiável tende a ser essa análise.
Imagine que determinada ordem tenha consumido mais matéria-prima do que o previsto e também utilizado mais tempo em uma operação. Essas diferenças podem influenciar o custo final da fabricação.
Por isso, custo, consumo, perdas e tempo não devem ser analisados completamente separados.
O Sistema de Controle de Produção pode reunir registros dessas diferentes etapas, facilitando a comparação entre o padrão esperado e os resultados obtidos.
Quais indicadores podem ajudar na análise?
Os indicadores transformam registros operacionais em informações que podem ser acompanhadas ao longo do tempo.
Alguns exemplos são:
-
produtividade;
-
índice de perdas;
-
cumprimento dos prazos;
-
quantidade produzida;
-
tempo médio de produção;
-
eficiência por operação;
-
consumo previsto x realizado;
-
produção planejada x realizada.
Um indicador isolado, entretanto, não deve ser analisado sem contexto.
Uma queda na quantidade produzida pode estar relacionada à falta de material, manutenção de equipamento, aumento da complexidade das ordens ou mudança na programação.
Por isso, é importante relacionar os indicadores com aquilo que aconteceu durante o período.
Como escolher entre planilha e software para controlar a produção?
A decisão entre continuar utilizando planilhas ou adotar uma ferramenta específica deve partir da realidade da operação.
Não existe uma quantidade única de produtos ou ordens que determine automaticamente o momento da mudança. O mais importante é avaliar quanto esforço está sendo necessário para manter os controles atualizados e se as informações disponíveis são suficientes para administrar a fabricação.
Mapeie o processo atual
Antes de escolher uma ferramenta, é importante compreender como a produção funciona atualmente.
A empresa pode começar respondendo algumas perguntas:
-
Como uma necessidade de produção é gerada?
-
Quais etapas existem até o produto ficar pronto?
-
Quais informações são registradas?
-
Onde esses dados ficam armazenados?
-
Quem realiza os apontamentos?
-
Onde costumam ocorrer atrasos?
-
Quais atividades geram retrabalho?
-
Quais informações são difíceis de localizar?
Esse mapeamento ajuda a identificar os problemas que realmente precisam ser resolvidos.
Escolher uma solução somente pela quantidade de funcionalidades pode levar à utilização de recursos que não são importantes para a rotina, enquanto necessidades essenciais permanecem sem atendimento.
Considere o volume de ordens
A quantidade de ordens simultâneas influencia diretamente a complexidade do controle.
Administrar cinco ordens semanais pode exigir um nível de organização muito diferente de acompanhar dezenas de ordens acontecendo ao mesmo tempo.
Conforme o volume aumenta, também cresce a necessidade de visualizar:
-
prioridades;
-
prazos;
-
etapas;
-
materiais;
-
quantidades produzidas;
-
ordens atrasadas;
-
situações pendentes.
Quando localizar essas informações começa a exigir filtros frequentes, arquivos adicionais ou consultas a diferentes pessoas, pode ser necessário revisar a ferramenta utilizada.
Analise a variedade de produtos
Outro fator importante é a quantidade de itens envolvidos no processo.
Uma empresa pode possuir poucos pedidos, mas trabalhar com produtos de fabricação complexa.
É importante avaliar:
-
quantidade de produtos acabados;
-
variedade de matérias-primas;
-
número de componentes;
-
diferentes estruturas de produto;
-
quantidade de etapas por item.
Quanto maior a variedade, maior tende a ser a quantidade de relacionamentos que precisam ser administrados.
Um produto pode utilizar cinco componentes, enquanto outro exige 30. Algumas ordens podem passar por duas etapas, enquanto outras precisam de várias operações.
Essas diferenças precisam ser consideradas na escolha.
Avalie a necessidade de integração
Também é importante verificar até que ponto os dados produtivos precisam se relacionar com outras informações da empresa.
A fabricação pode gerar impactos em:
-
estoque;
-
compras;
-
vendas;
-
financeiro.
Quando esses processos funcionam de maneira independente, pode ser necessário repetir lançamentos ou transferir informações manualmente.
Por exemplo, o consumo de uma matéria-prima interfere no estoque. Se determinado material estiver abaixo da necessidade das ordens futuras, essa informação pode influenciar as compras.
Da mesma forma, a conclusão de uma fabricação pode alterar a disponibilidade de produtos acabados.
Quanto maior essa relação entre processos, mais importante se torna trabalhar com dados organizados.
Faça um checklist dos controles realmente necessários
Antes da escolha, vale preparar uma lista dos recursos que fazem sentido para a rotina da empresa.
O checklist pode incluir:
-
planejamento da fabricação;
-
abertura de ordens;
-
estrutura de produtos;
-
materiais necessários;
-
reserva de materiais;
-
consumo de matérias-primas;
-
apontamentos;
-
perdas e refugos;
-
tempos de produção;
-
produtos acabados;
-
custos;
-
movimentações de estoque;
-
histórico das ordens;
-
indicadores.
Depois, é possível separar os itens entre essenciais, importantes e opcionais.
Essa classificação evita escolher uma ferramenta apenas porque ela possui muitos recursos.
Um Sistema de Controle de Produção deve atender principalmente aos processos que fazem parte da rotina e contribuir para organizar as informações que realmente precisam ser acompanhadas.
Considere também o crescimento futuro
A decisão não deve observar apenas a operação atual.
Uma empresa que hoje possui dez produtos pode ampliar o catálogo. O número de ordens pode crescer, novas etapas podem ser incorporadas e mais materiais podem precisar de controle.
Por isso, é importante avaliar se a estrutura utilizada consegue acompanhar essa evolução.
A planilha pode continuar sendo suficiente enquanto o volume de registros permanecer pequeno e fácil de administrar. Porém, se cada crescimento exigir novas abas, arquivos, fórmulas e controles paralelos, a complexidade tende a aumentar.
A escolha deve buscar equilíbrio entre as necessidades atuais e aquilo que a operação poderá exigir futuramente, evitando tanto uma estrutura excessiva para uma rotina simples quanto controles limitados para uma produção que já apresenta maior complexidade.
Como fazer a transição da planilha para um Sistema de Controle de Produção?
Migrar de planilhas para um Sistema de Controle de Produção não significa apenas trocar uma ferramenta por outra. Para que a mudança realmente melhore a rotina, é importante revisar dados, organizar processos e definir como as informações serão registradas a partir da implantação.
Quando essa transição é realizada sem planejamento, existe o risco de transportar para o software os mesmos problemas existentes nos arquivos antigos. Dados duplicados, produtos cadastrados de maneiras diferentes, informações incompletas e processos pouco padronizados podem continuar dificultando a operação.
Por isso, o primeiro passo é entender como a produção funciona atualmente e preparar uma base organizada para o novo modelo de controle.
Organize os dados existentes antes da implantação
As planilhas utilizadas durante meses ou anos podem reunir uma grande quantidade de informações importantes. Entretanto, nem todos esses dados necessariamente estão atualizados ou seguem o mesmo padrão.
Antes da migração, é recomendável revisar informações como:
-
produtos;
-
matérias-primas;
-
unidades de medida;
-
estruturas dos produtos;
-
quantidades em estoque;
-
etapas produtivas;
-
ordens em andamento;
-
informações utilizadas no planejamento.
Essa revisão ajuda a evitar que registros incorretos sejam levados para a nova ferramenta.
Imagine, por exemplo, que uma mesma matéria-prima esteja cadastrada em diferentes arquivos com nomes como “Chapa A”, “Chapa modelo A” e “CH-A”. Embora os registros possam representar o mesmo material, a falta de padronização pode gerar duplicidades durante a migração.
O ideal é identificar essas situações e definir um cadastro único.
Também é importante revisar unidades de medida. Um material registrado em quilos em uma planilha e em gramas em outra pode causar diferenças significativas se as informações forem transferidas sem conferência.
Quanto mais organizada estiver a base inicial, mais simples tende a ser a continuidade do controle.
Padronize os processos produtivos
Além dos dados, os próprios processos precisam ser analisados.
Diferentes pessoas podem utilizar critérios distintos para registrar a mesma situação. Uma ordem que ainda não começou pode ser classificada como “aberta” por um colaborador e “aguardando” por outro.
Quando não existe um padrão, interpretar os dados se torna mais difícil.
Por isso, é importante estabelecer critérios claros para:
-
abertura das ordens;
-
alteração de status;
-
apontamentos;
-
registro de perdas;
-
consumo de materiais;
-
conclusão das operações;
-
encerramento das ordens.
Os status também podem seguir uma sequência definida, como:
-
planejada;
-
liberada;
-
em produção;
-
pausada;
-
concluída.
A nomenclatura utilizada pode variar conforme a realidade da empresa. O mais importante é que todos entendam o significado de cada situação e utilizem os mesmos critérios.
Essa padronização aumenta a qualidade dos registros e facilita consultas posteriores.
Comece pelos controles essenciais
A implantação não precisa incluir todos os processos ao mesmo tempo.
Em muitas situações, começar gradualmente facilita a adaptação e permite corrigir dificuldades antes de ampliar o uso.
Uma sequência possível é:
ordens → materiais → apontamentos → estoque → custos → indicadores.
Primeiro, a empresa pode estruturar a abertura e o acompanhamento das ordens. Depois, relacionar os materiais necessários para cada produção.
Na etapa seguinte, podem ser incorporados os apontamentos de quantidade, perdas e tempos.
Com esses registros funcionando corretamente, é possível avançar para movimentações relacionadas ao estoque, acompanhamento de custos e análise de indicadores.
Essa implantação gradual também ajuda a equipe a entender como uma informação influencia outra.
Por exemplo, um apontamento incorreto pode afetar a quantidade produzida, enquanto um consumo registrado de maneira inadequada pode provocar divergências no estoque.
Defina quem registra e quem acompanha cada informação
Outro ponto importante é estabelecer responsabilidades.
Um software centraliza os dados, mas ainda depende da qualidade das informações inseridas.
Por isso, a empresa deve definir claramente quem será responsável por tarefas como:
-
abrir ordens;
-
liberar a fabricação;
-
registrar quantidades produzidas;
-
informar perdas;
-
apontar consumo de materiais;
-
acompanhar prazos;
-
conferir dados;
-
analisar indicadores.
Não é necessário que uma única pessoa realize todas essas atividades.
O objetivo é evitar situações em que determinado registro deixa de ser realizado porque ninguém sabia quem deveria fazê-lo.
Também é importante definir em qual momento cada informação deverá ser atualizada.
Um apontamento realizado dias depois da produção, por exemplo, reduz a confiabilidade da visão atual da operação.
Quanto mais próximo o registro estiver do momento em que a atividade aconteceu, mais útil tende a ser a informação.
Acompanhe os primeiros resultados da mudança
Depois da implantação, é importante observar se o novo processo realmente está trazendo melhorias.
A análise pode comparar situações anteriores e posteriores à mudança.
Alguns pontos que podem ser acompanhados são:
-
quantidade de atrasos;
-
volume de perdas;
-
divergências de estoque;
-
tempo necessário para localizar informações;
-
frequência de atualizações;
-
número de controles paralelos;
-
confiabilidade dos registros.
Imagine que antes da implantação fossem necessários 30 minutos para reunir informações de diferentes planilhas e descobrir o andamento das ordens.
Depois da centralização, essa consulta pode se tornar mais simples. Nesse caso, a redução do tempo de busca já representa um ganho operacional.
O mesmo vale para divergências.
Se o estoque frequentemente apresentava diferenças porque consumos não eram registrados, é possível acompanhar se esse problema diminuiu após a organização do fluxo.
Não é necessário analisar somente grandes resultados. Pequenas melhorias no acesso à informação também podem indicar que o processo está evoluindo.
Evite reproduzir os mesmos problemas das planilhas
Um dos erros mais comuns durante a migração é tentar transformar o novo sistema em uma cópia exata das planilhas antigas.
Se existiam cinco arquivos diferentes para controlar uma mesma ordem, o objetivo não deve ser criar cinco controles semelhantes dentro da nova ferramenta.
A implantação também deve servir como oportunidade para simplificar processos.
Antes de transportar uma informação, vale perguntar:
-
Esse dado ainda é necessário?
-
Ele já está registrado em outro local?
-
Existe alguma maneira de evitar duplicidade?
-
Esse campo realmente ajuda na gestão?
-
O processo pode ser simplificado?
-
Quem utiliza essa informação depois?
Essas perguntas ajudam a separar aquilo que realmente agrega valor de controles mantidos apenas por hábito.
Um Sistema de Controle de Produção tende a gerar melhores resultados quando acompanha um processo organizado, com registros padronizados e responsabilidades definidas.
Conclusão: afinal, planilha ou Sistema de Controle de Produção?
Planilha e software podem atender necessidades diferentes dentro da fabricação. Por isso, a escolha não deve considerar apenas qual ferramenta possui mais funcionalidades, mas qual delas acompanha melhor a realidade da operação.
As planilhas podem funcionar adequadamente em processos pequenos, com poucas ordens, baixa variedade de produtos e volume reduzido de informações. Quando os registros são simples e podem ser atualizados sem grande esforço, esse modelo pode continuar sendo suficiente.
Entretanto, o cenário muda conforme a produção cresce.
Mais produtos significam novas estruturas e materiais. Mais ordens aumentam a necessidade de controlar prioridades e prazos. Mais etapas exigem acompanhamento detalhado. Além disso, diferentes usuários e movimentações aumentam a quantidade de informações que precisam permanecer atualizadas.
Nesse momento, manter diversos arquivos pode gerar retrabalho e dificultar a visualização do processo como um todo.
Para decidir entre planilha e software, é importante considerar fatores como:
-
complexidade da fabricação;
-
quantidade de ordens simultâneas;
-
variedade de produtos;
-
número de matérias-primas;
-
necessidade de rastreabilidade;
-
controle de consumo;
-
integração entre produção, estoque e compras;
-
acompanhamento de prazos;
-
registro de perdas;
-
análise de indicadores;
-
perspectiva de crescimento.
Não existe uma regra determinando que toda empresa deva abandonar as planilhas em determinado momento. O sinal mais importante aparece quando o controle atual começa a exigir esforço excessivo ou deixa de oferecer informações confiáveis.
Se a equipe precisa procurar dados em vários arquivos, conferir versões diferentes, repetir lançamentos ou consultar diversas pessoas para descobrir o andamento da fabricação, vale avaliar uma estrutura mais centralizada.
Nesse contexto, um Sistema de Controle de Produção pode ajudar a reunir planejamento, ordens, materiais, apontamentos, estoque e resultados dentro de um fluxo mais organizado.
A centralização também facilita a comparação entre o planejado e o realizado, permitindo identificar diferenças de quantidade, consumo, tempo e prazo com maior clareza.
Mais importante do que digitalizar os controles existentes é utilizar informações confiáveis para melhorar a gestão da fabricação.
A escolha ideal deve acompanhar o fluxo real da empresa, permitir que os dados sejam atualizados de maneira organizada e oferecer informações que ajudem no planejamento e no acompanhamento diário.
Assim, planilha ou software deixam de ser apenas ferramentas de registro e passam a ser avaliados pelo que realmente importa: a capacidade de tornar a produção mais organizada, rastreável e preparada para acompanhar o crescimento da operação.